C7 是什么精度
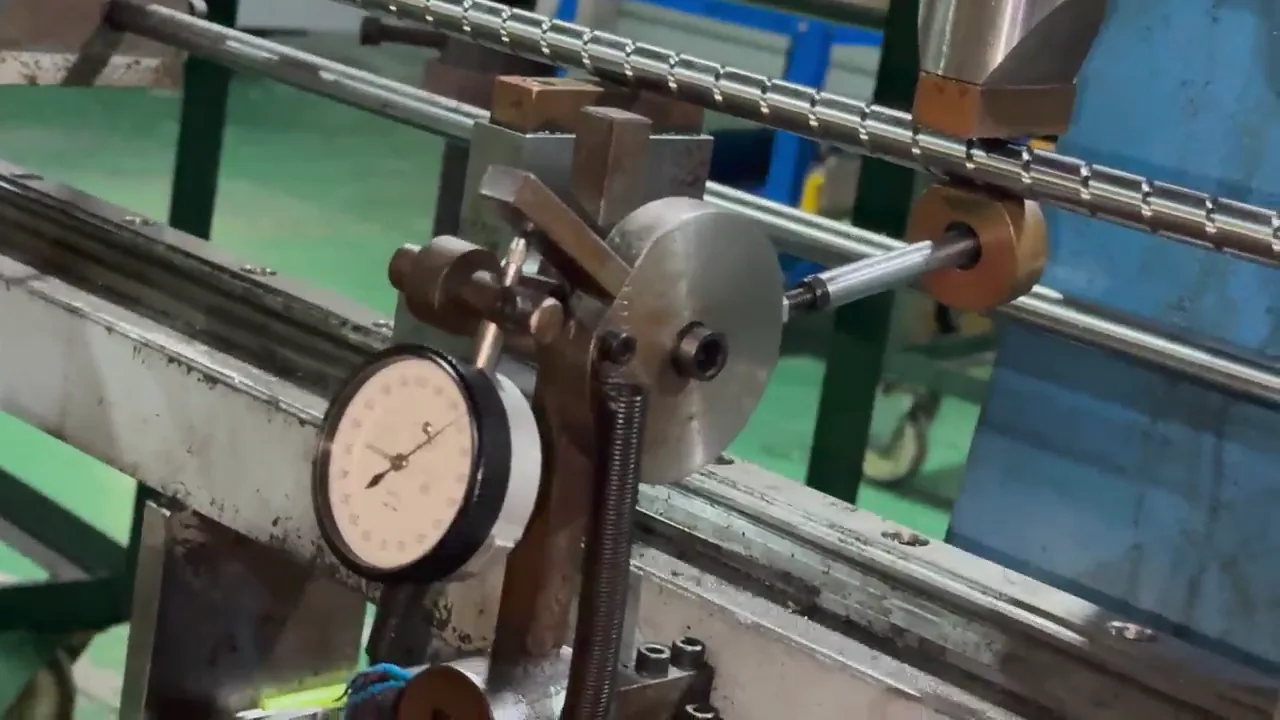
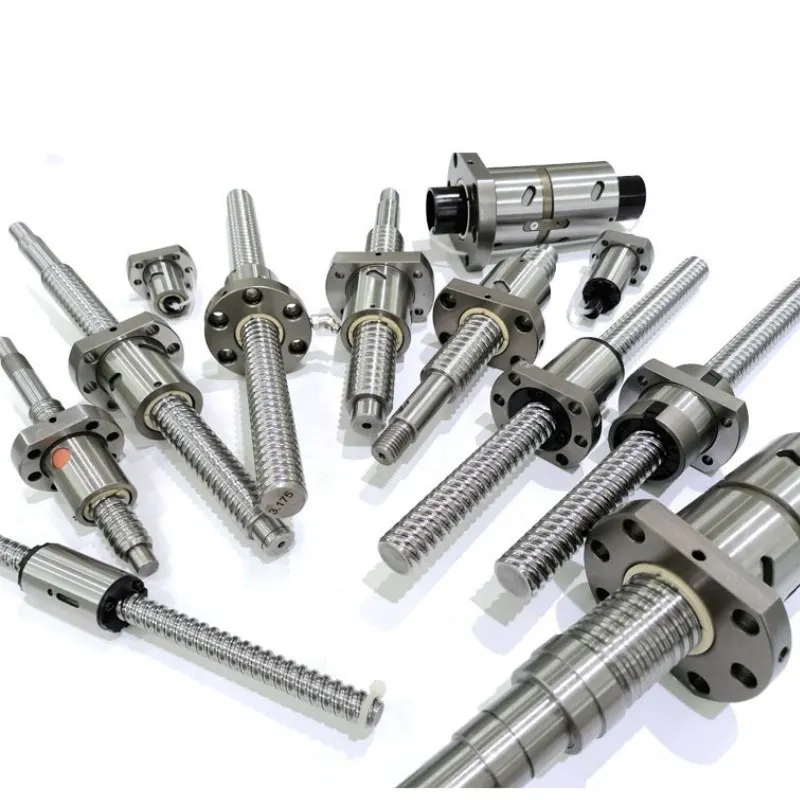
C7 是滚珠丝杆的精度等级,导程误差按标准控制在规定范围内,比 C5 宽松。数字 7 代表等级,不是直径或长度。C7 常用于标准件询价,但库存、价格和交期取决于具体型号、长度、螺母和加工要求,应以当次报价为准。英文中有时写作 C7 ballscrew 或 C7 ball screw,两种拼法指同一个精度等级。
量级上可以直接对照(均为 300mm 长度的累积导程误差):
| 等级 | 300mm 累积导程误差量级 | 常见工艺 | 交期量级 |
|---|---|---|---|
| C7 | 约 0.05mm | 轧制 | 约 3–7 天 |
| C5 | 约 0.023mm | 研磨 | 约 35–60 天 |
精确值按 ISO 3408-3 / JIS B1192 的等级表核算,并取决于直径与长度——所以"C7 够不够"必须连着行程一起看,不能只看等级号。
适合哪些设备
- 普通 CNC 雕刻机和木工机械:可评估 C7,但必须先核对定位误差与重复定位的验收要求。
- 3D 打印机和桌面设备:轻载、低成本需求,C7 是主流选择。
- 一般自动化设备:传送、搬运和简单定位,性价比优先。
C7 和 C5 怎么选
先按约定标准和有效行程比较 C7 与 C5 的允许导程误差,再结合整机误差预算选择。预紧主要影响间隙和刚性,不能把 C7 的导程精度变为 C5。报价应写明适用标准、测量长度和验收项目,价格另按具体配置确认。
换算成人话:先把整机定位误差预算摊开(机架、导轨、工艺、丝杆各占多少)。丝杆只占一小块时用 C7 更划算;丝杆误差本身就是大头,或者图纸写明 C5 时再上研磨。详细比较见轧制与研磨怎么选与精度等级 C3/C5/C7 怎么选。
RFQ 询价要点
- 规格:轴径、导程、总长、有效行程。
- 精度等级:C7,写入型号或备注。
- 螺母与预紧:是否需要预紧螺母消除反向间隙。
- 端部加工与支撑:固定侧、支撑侧和联轴器端尺寸。
- 验收口径:按任意 300mm 还是全长取值,以及是否需要检测报告。
用应用风险决定精度等级
| 场景 | 常见关注点 | RFQ 应提供 |
|---|---|---|
| 一般搬运与木工 CNC | 重复定位、成本 | 直径、导程、行程、数量 |
| CNC 加工与维修替换 | 旧件匹配、间隙 | 旧件型号、总长、螺母和照片 |
| 高精度定位 | 误差、预压、温升 | 精度等级、预压、转速和检测要求 |
FAQ
C7 滚珠丝杆精度够 CNC 用吗? 不能只按设备名称判断。先给出全行程定位误差、重复定位要求、测量条件和验收方法,再比较 C7、C5 或其他方案;提高等级也不能弥补安装误差。
C7 丝杆有库存吗? 请按具体型号、数量、长度、螺母形式和端部加工要求确认库存与交期。本文不代表实时库存,也不保证 C7 一定比 C5 更快交付。
C7 能通过预压变成 C5 吗? 不能。预压改的是间隙和刚性(属于装配范畴),导程误差由等级决定,两者不能互相替代。
下一步
把本文整理成 RFQ
阅读后如果规格方向清楚,请把下面信息连同数量、交期和包装要求一起发送。
建议一起提供
- 型号、直径、导程、精度等级或目标应用。
- 负载、速度、行程、安装方式和配套导轨或支撑座需求。
- 数量、交期、包装、是否需要检测报告或发货照片。
分类
相关技术资料
继续查看同类买家问题