精度等级看导程误差
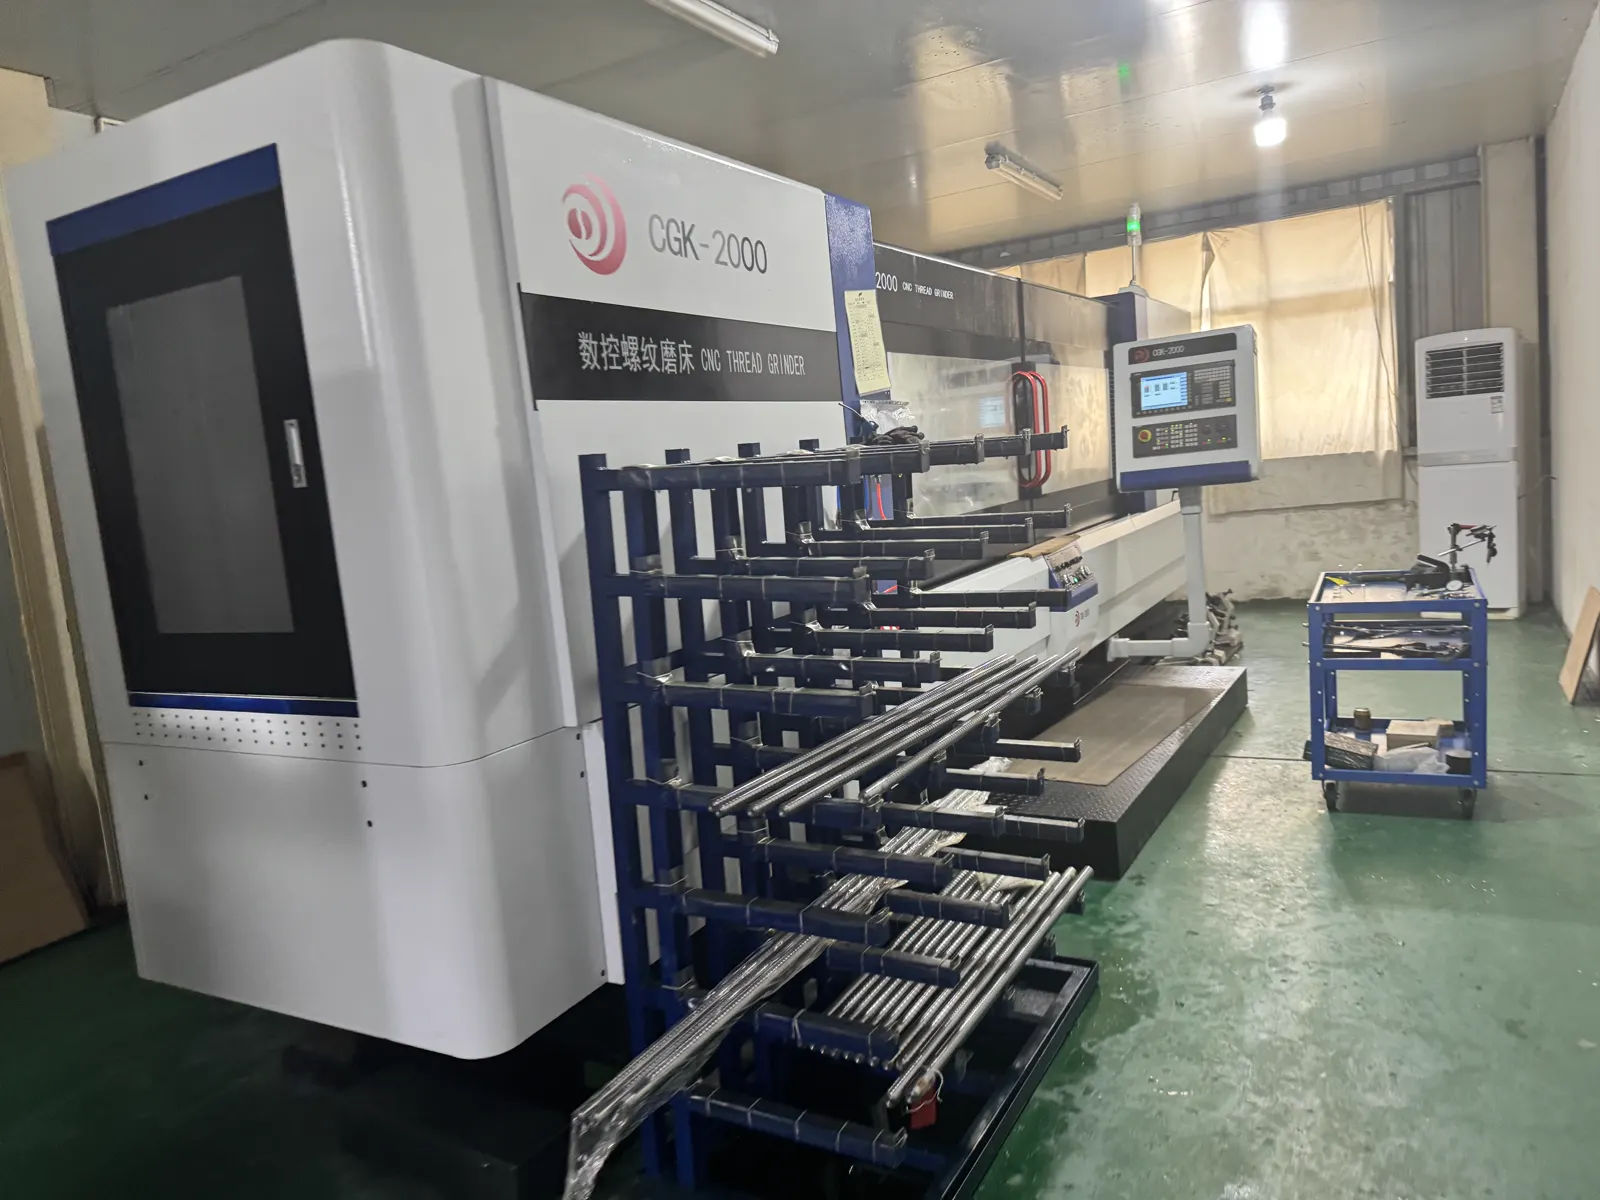
滚珠丝杆的精度等级由导程误差决定,不是只看轴径或直径。C3、C5、C7 是市场上最常见的三个等级,数字越小,导程误差越小,精度越高,价格也越贵。实际生产中,C5 及更严等级通常是研磨滚珠丝杆,C7 多为轧制,所以"研磨 C5 丝杆"和轧制 C7 在精度和成本上都不同。
三档的量级可以直接对照(均为 300mm 长度的累积导程误差):
| 等级 | 300mm 累积导程误差量级 | 常见工艺 | 典型应用 |
|---|---|---|---|
| C7 | 约 0.05mm | 轧制 | 普通 CNC、木工机械、一般自动化 |
| C5 | 约 0.023mm | 研磨 | 加工中心、模具设备、精密定位 |
| C3 | 约 0.01mm 量级 | 研磨(更高工序要求) | 测量设备、高端加工、科研仪器 |
精确值按 ISO 3408-3 / JIS B1192 的等级表核算,并取决于直径与长度。等级表里还有第二口径:2π 内偏差(一转范围内允许的误差),它和 300mm 累积值是两回事,验收时不能混用。写法上也容易出错:标准表给出的是允许的行程变动范围(峰值到谷值),不是 ± 对称公差——把 0.05mm 写成 ±0.05mm 会把允许带宽放大一倍。验收一律按标准表里的参数名和数值判。
选级先看定位要求
选精度等级前先问自己:设备需要多高的定位精度?普通木工 CNC 用 C7 足够,加工中心用 C5,精密雕刻或测量设备才需要 C3。用不到的精度只会增加成本和交期。
还有一个常被忽略的事实:换更严的等级救不了热变形和安装误差。长轴热伸长在 1m 温升 5K 时就有约 60μm 量级,接近 C3 与 C7 的差距——如果误差主要来自热或对中,升级等级等于花钱买不到效果。
精度不是唯一指标
精度等级之外,还要确认螺母预紧(消除反向间隙)、丝杆支撑方式(固定-支撑或固定-固定)和安装调试。预紧不足时,即使 C5 丝杆也可能出现反向间隙。
RFQ 中写明验收方式
- 精度等级:C5 或 C7,标注在型号中。
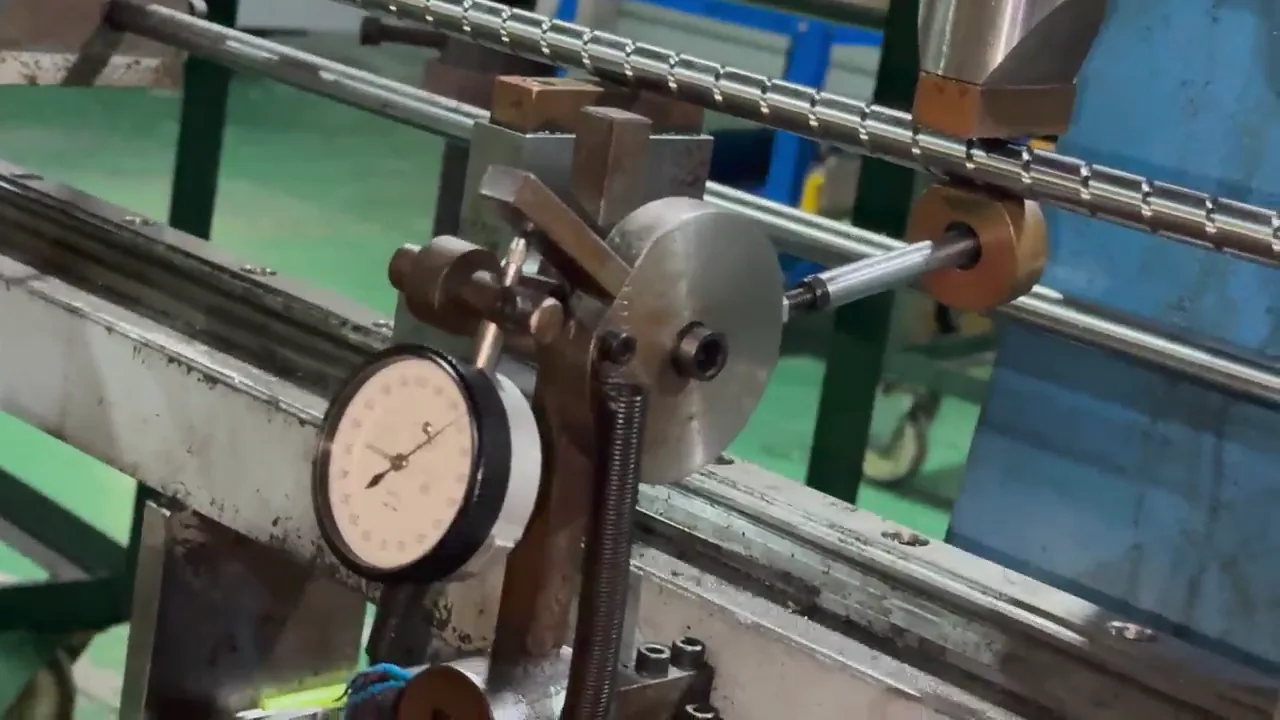
- 验收标准:导程误差、轴向间隙、跳动检测。
- 检测报告:是否需要出厂检测数据随货。
- 安装调试:是否现场安装,还是自行装配。
- 测量基准:按任意 300mm 取值还是全长值,单圈误差如何定义,以及以哪一端为基准。
FAQ
C5 和 C7 差多少钱? 取决于规格、长度和数量:同样规格下 C5 要研磨、排产更长,成本更高;直径越大、长度越长,差距通常越明显。具体价格按图纸和数量核算。
检测报告能看出精度吗? 能。出厂检测报告会列出导程误差、跳动和预紧数据,与标注等级对照即可判断是否合格;注意看报告写的是 300mm 值还是全长值。
C3 一定比 C5 好吗? 不是"更好",而是"更严、更贵"。设备用不到那个精度,多花的钱不会变成更好的产品,反而拉长交期。
下一步
把本文整理成 RFQ
阅读后如果规格方向清楚,请把下面信息连同数量、交期和包装要求一起发送。
建议一起提供
- 型号、直径、导程、精度等级或目标应用。
- 负载、速度、行程、安装方式和配套导轨或支撑座需求。
- 数量、交期、包装、是否需要检测报告或发货照片。
分类
相关技术资料
继续查看同类买家问题