Trả lời ngắn
C7 và C5 là cấp chính xác, được định nghĩa trong các tiêu chuẩn như ISO 3408-3 và JIS B1192, và chúng chỉ giới hạn một thứ: sai lệch bước ren của vít me — đai ốc thực tế đi được bao xa so với góc quay yêu cầu. Cấp chính xác không nói gì về đường kính, bước ren hay chiều dài.
Vì vậy thứ tự quyết định rất đơn giản. Bản vẽ và máy không yêu cầu C5 thì bắt đầu từ C7. Chỉ lên C5 khi ngân sách sai số định vị tuyệt đối hoặc sai lệch bước ren tích lũy chặt hơn, khi sai số tích lũy trên hành trình dài ăn hết ngân sách định vị, hoặc khi bản vẽ đã ghi rõ cấp. Độ lặp lại là một đường riêng: nó phụ thuộc chủ yếu vào tiền tải, khe hở dọc trục, độ cứng gối đỡ và hệ điều khiển, không do cấp chính xác quyết định trực tiếp.
| Điểm quyết định | C7 (thường là cán) | C5 (thường là mài) |
|---|---|---|
| Cấp chính xác | Sai lệch bước ren tích lũy cỡ 0,05 mm trên 300 mm | Cỡ 0,023 mm trên 300 mm |
| Công nghệ ren | Cán nguội giữa khuôn rồi tôi nhiệt | Gia công thô, tôi nhiệt, rồi mài tinh |
| Lắp với đai ốc | Tải trước nhẹ hoặc khe hở nhỏ | Thường có tải trước, khe hở dọc trục gần như bằng không |
| Phù hợp với | Máy đóng gói, CNC gỗ, sửa chữa, tồn kho nhà phân phối | Trung tâm gia công chính xác, máy mài, thiết bị đo kiểm, xử lý bán dẫn, bàn y tế |
| Nguồn hàng và thời gian giao | Chiều dài tiêu chuẩn có sẵn (thanh dài 4–6 m tùy model); giao khoảng 3–7 ngày | Sản xuất theo bản vẽ; khoảng 35–60 ngày |
| Trọng tâm RFQ | Đường kính, bước ren, tổng dài, đai ốc, gia công đầu trục | Cấp, tải trước, báo cáo kiểm tra, dung sai bản vẽ |
Các giá trị 300 mm trong bảng là phạm vi sai lệch hành trình cho phép (đỉnh đến đáy) theo bảng cấp, không phải dung sai đối xứng ±. Khi nghiệm thu, hãy theo tên thông số và giá trị trong bảng tiêu chuẩn, không dùng như dung sai đối xứng.
Cấp chính xác giới hạn sai lệch bước ren, không phải "độ chính xác" chung chung
Cấp chính xác kiểm soát sai lệch bước ren tích lũy — khoảng cách giữa vị trí thực tế và vị trí lý thuyết của đai ốc dọc theo hành trình. Thực tế cần xem hai con số: sai số cho phép trong mỗi 300 mm chiều dài, và sai số cho phép trong một vòng quay (2π). Vì sai lệch bước ren tích lũy theo chiều dài, dung sai ghi trên 300 mm chỉ mô tả một vít me ngắn; với hành trình 2 m, sai số tích lũy tăng theo chiều dài và bảng cấp cho phép giá trị lớn hơn.
Số càng nhỏ cấp càng chặt: C0 và C1 ở mức cao nhất, C3 và C5 thuộc vùng chính xác, còn C7 và C10 là mức kinh tế — nơi phần lớn máy tiêu chuẩn thực tế đang nằm.
Đó là lý do "C7 hay C5" hiếm khi là chuyện sở thích. Đây là bài toán ngân sách: bạn dành bao nhiêu phần trong tổng sai số định vị của máy cho vít me.
Vì sao C7 thường là cán và C5 thường là mài
Về kỹ thuật, cấp và công nghệ là hai chuyện riêng. Trên thị trường, chúng đi cùng nhau.
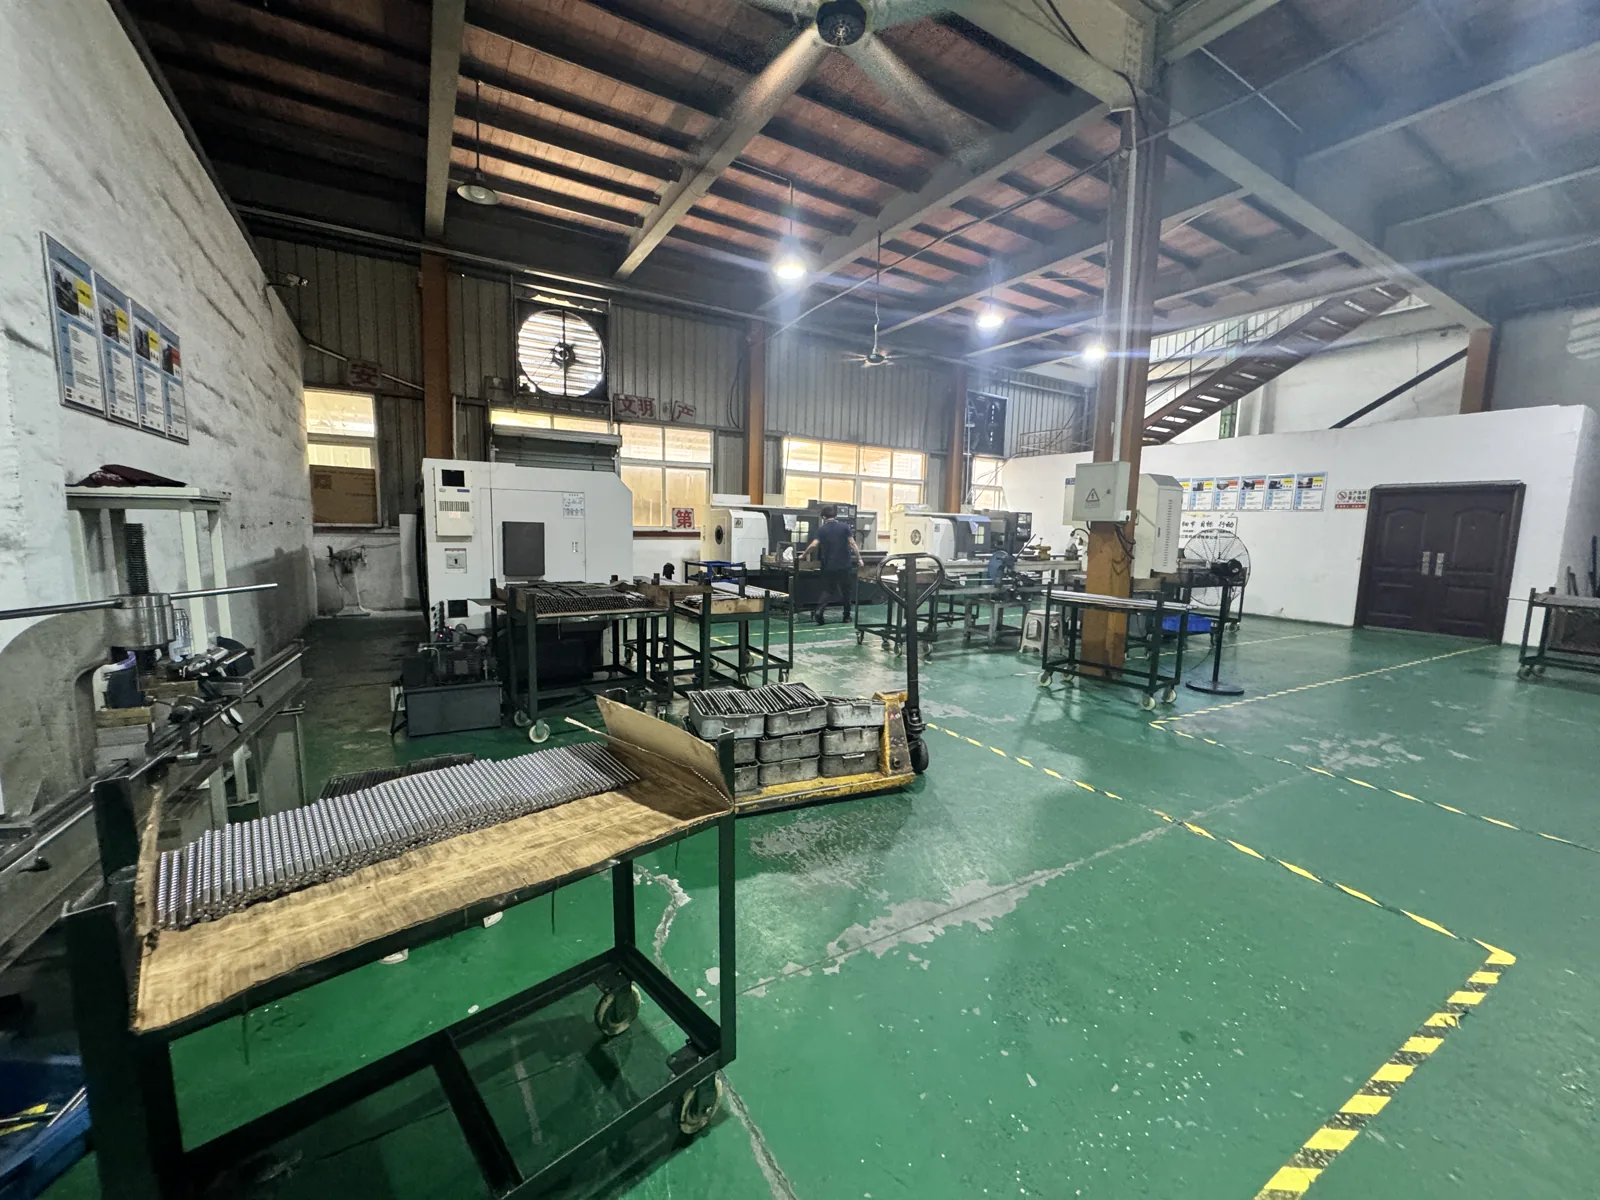
Vít me C7 gần như luôn là hàng cán: ren được tạo hình nguội giữa các khuôn đã tôi cứng, sau đó trục được tôi nhiệt. Cán nhanh, ổn định và rẻ khi sản lượng lớn, nên C7 được dự trữ theo chiều dài tiêu chuẩn: thanh dài thường 4–6 m tùy model, giao hàng khoảng 3–7 ngày tùy khối lượng và độ khó gia công. Đổi lại, giới hạn trên của độ chính xác bước ren thấp hơn mài.
Vít me C5 gần như luôn là hàng mài: ren được gia công thô, tôi nhiệt, rồi mài tinh đến dung sai. Mài giữ được độ chính xác bước ren cao hơn nhiều, nhưng đòi hỏi gá đặt và tay nghề cao hơn, chi phí cao hơn rõ rệt — vì vậy C5 thường được sản xuất theo bản vẽ chứ không lấy từ kho, thời gian khoảng 35–60 ngày tùy model và số lượng.
Vít me cán đôi khi cũng làm được C5, và vít me mài chắc chắn có thể cung cấp mức rộng hơn C5, nhưng cả hai đều không phải con đường kinh tế, nên hiếm khi xuất hiện cùng nhau. Khi bản vẽ đã ghi cấp, bạn có thể hình dung luôn công nghệ và thời gian giao.
C5 đáng tiền ở chỗ nào
Khác biệt thể hiện ở những trục có ngân sách sai số định vị tuyệt đối chặt, không phải trục chỉ cần chạy được.
C7 thường đủ cho: trục đẩy và chia vị trí trên máy đóng gói, cổng CNC gỗ với dung sai vài phần mười milimet, tự động hóa phổ thông, thay thế vít me C7 cũ, và tồn kho nhà phân phối. Sai lệch bước ren của vít me nhỏ so với khung máy, ray trượt và dung sai công nghệ.
C5 thường cần cho: trung tâm gia công chính xác, máy mài, thiết bị đo kiểm, xử lý bán dẫn, bàn y tế — nơi sai lệch bước ren phải nằm trong ngân sách công nghệ. Nếu nhà chế tạo máy hoặc bản vẽ đã chỉ định cấp, quyết định đó đã xong; đổi sang vít me rộng hơn để tiết kiệm thường quay lại thành khiếu nại về định vị chứ không phải khoản tiết kiệm.
Bốn thứ mà cấp cao hơn không giải quyết được
Trước khi trả tiền cho C5, hãy kiểm tra bốn yếu tố thường chi phối hơn cả cấp chính xác.
- Tải trước. Vít me C5 thường đi kèm đai ốc tải trước để triệt tiêu khe hở dọc trục, còn C7 thường chỉ có tải trước nhẹ hoặc khe hở nhỏ. Với định vị lặp lại, đai ốc quan trọng ngang với cấp: trên trục hành trình ngắn, tải nhẹ, một vít me C7 tải trước đúng có thể tốt hơn vít me C5 lắp đai ốc lỏng.
- Giãn nở nhiệt. Vít me nóng lên khi chạy nhanh liên tục và trục dài ra. Trên trục dài, tốc độ cao, giãn nở nhiệt có thể gây sai số lớn hơn khoảng cách giữa C7 và C5. Kéo trước vít me, quản lý chu kỳ làm việc và bôi trơn thường đem lại độ chính xác nhiều hơn việc nâng một cấp.
- Lắp đặt và căn chỉnh. Gối đỡ không đồng tâm, ray không song song với vít me, hoặc khớp nối cứng và lệch tâm sẽ chống lại độ chính xác bạn đã trả tiền. Sai số lắp đặt thường lớn hơn sai lệch bước ren của vít me.
- Chiều dài hành trình. Sai lệch bước ren tích lũy theo chiều dài. Dung sai ghi trên 300 mm không giữ nguyên trên 2 m, nên trục dài thường cần C5 hoặc cao hơn dù phần còn lại của máy chỉ ở mức khiêm tốn.
Thay thế sửa chữa
Khi kết cấu máy, hệ truyền động và ray trượt không đổi, hãy khớp theo cấp, kích thước và gia công đầu trục của chi tiết cũ trước. Nâng một máy đã mòn từ C7 lên C5 chỉ đáng nếu khung và ray còn lại thực sự đáp ứng được mức cải thiện đó; nếu không, tiền chỉ đi vào một con số trên bản vẽ.
Nếu máy đang được nâng cấp hoặc làm lại, chúng tôi kiểm tra lại độ chính xác, tải, tốc độ và ray trượt liên quan trước khi báo giá. Cấp chính xác là câu hỏi cuối cùng, không phải câu hỏi đầu tiên.
Cần gửi gì trước khi hỏi giá
- Độ chính xác định vị và độ lặp lại mà máy phải giữ (có số đo thực tế càng tốt).
- Model hoặc series, cùng đường kính, bước ren, hành trình, tổng dài và chiều dài ren.
- Tốc độ hành trình, tải và hướng lắp.
- Cấp yêu cầu, tải trước hoặc khe hở, và có cần báo cáo kiểm tra không.
- Yêu cầu gia công đầu trục: cổ trục ổ bi, chiều dài bệ ổ, ren khóa và rãnh thoát dao, cùng đầu khớp nối (đường kính, chiều dài, rãnh then hoặc đầu ren). Đính kèm model gối đỡ BK/BF, FK/FF hoặc EK/EF hay bản vẽ đầu trục nếu có gối đỡ.
- Ray trượt, module tuyến tính, gối đỡ hoặc khớp nối có nằm trong cùng một cụm lắp không, để đánh giá cả cụm.
- Số lượng, mục tiêu giao hàng và yêu cầu đóng gói (đóng gói trung tính, nhãn khách hàng, chống gỉ, đỡ chi tiết dài, ống cứng, thùng carton hoặc thùng gỗ).
Chúng tôi sẽ nói rõ cấp nào giữ được dung sai của bạn — và khi giới hạn nằm ở phần còn lại của máy chứ không phải ở vít me. Xem thêm điều gì thay đổi khi bạn có bản vẽ và khi chỉ có chi tiết cũ: RFQ có bản vẽ và không có bản vẽ. Trang chọn thương mại cho một vít me và cụm lắp cụ thể là hướng dẫn chọn C7 và C5.
FAQ
C7 có luôn kém hơn C5 không? Không. C7 cho phép sai lệch bước ren khoảng gấp đôi C5, và đó là lựa chọn đúng cho phần lớn máy tiêu chuẩn, sửa chữa và tồn kho theo lô, nơi chi phí và thời gian giao quyết định dự án. C5 đáng tiền khi định vị chính là sản phẩm.
Vít me cán có đạt C5 được không? Được, và vít me mài cũng có thể cung cấp mức rộng hơn C5, nhưng cả hai đều không kinh tế. Nếu bản vẽ ghi C5, hãy tính theo mài và thời gian giao dài hơn; yêu cầu vít me cán giữ C5 là nguyên nhân phổ biến nhất khiến tiến độ trễ.
Trục của tôi dài 2 m — C7 còn đủ không? Chỉ riêng cấp thì thường không đủ. Sai lệch bước ren tích lũy theo chiều dài, nên trên hành trình dài, sai số tích lũy của C7 vượt giá trị mà bảng cấp cho phép với chiều dài đó. Hãy gửi hành trình và mục tiêu định vị, cấp sẽ được đối chiếu theo tiêu chuẩn thay vì phỏng đoán.
Có thể hỏi giá cả C7 và C5 cùng lúc không? Có, và nên làm vậy. Ghi cả hai cấp trong cùng một RFQ kèm giá mục tiêu, thời gian giao và yêu cầu báo cáo kiểm tra; hai phương án luôn dễ so hơn một phương án.
Thay thế sửa chữa nên theo chi tiết cũ hay thiết kế lại? Nếu kết cấu và ray trượt không đổi, ưu tiên theo cấp, kích thước, gia công đầu trục và kiểu đai ốc của chi tiết cũ. Nếu đang nâng cấp máy, hãy xác nhận lại độ chính xác, tải, tốc độ và ray trượt liên quan trước.
Bước tiếp theo
Chuyển tài liệu này thành RFQ
Khi hướng thông số đã rõ, hãy gửi các thông tin dưới đây cùng số lượng, thời gian giao và yêu cầu đóng gói.
Nên gửi kèm
- Model, đường kính, bước ren, cấp chính xác hoặc ứng dụng mục tiêu.
- Tải, tốc độ, hành trình, cách lắp và nhu cầu ray trượt hoặc gối đỡ đi kèm.
- Số lượng, thời gian giao, đóng gói và có cần biên bản kiểm tra hoặc ảnh giao hàng không.
Nhóm
Tài liệu kỹ thuật liên quan
Xem tiếp các câu hỏi mua hàng cùng nhóm
Vít me bi C7 là gì? Phù hợp thiết bị nào?
Đánh giá C7 theo yêu cầu định vị của máy, chiều dài đo và ngân sách sai số tổng thể.
Gửi RFQ C7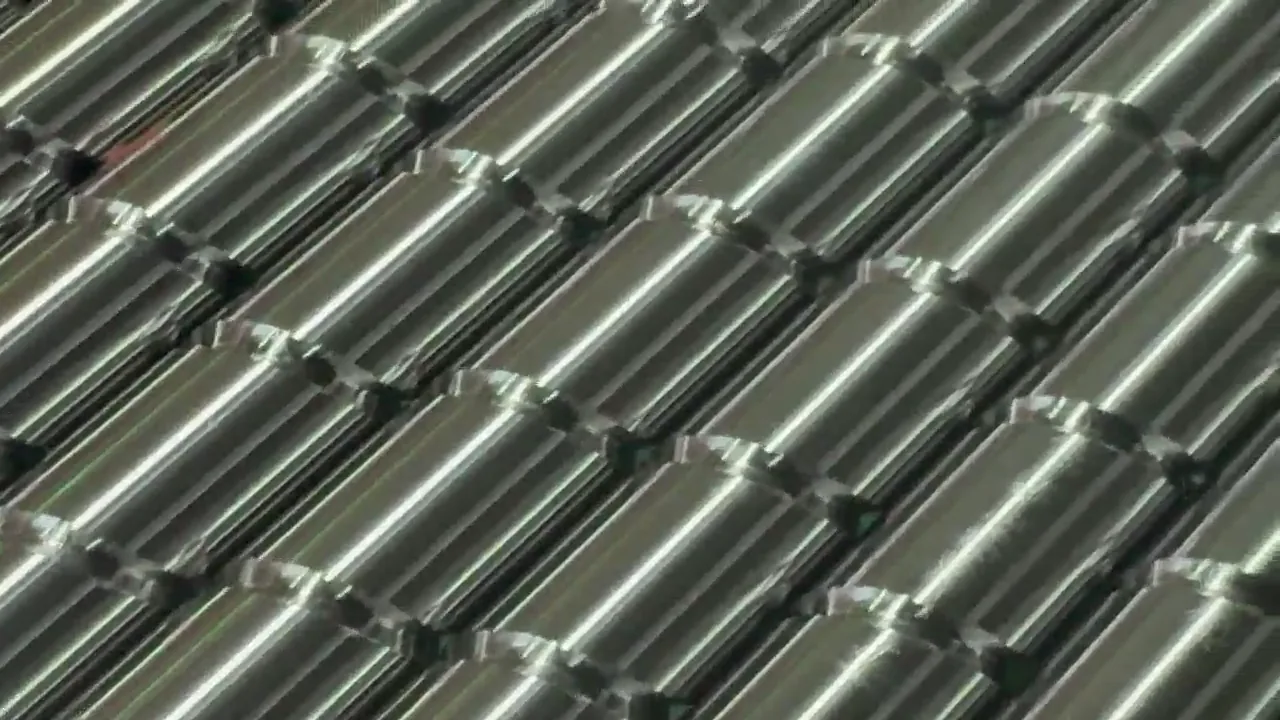
Cấp chính xác vít me bi C3/C5/C7: giải thích
Chọn cấp chính xác vít me bi theo yêu cầu định vị và ghi tiêu chí nghiệm thu trong RFQ.
Gửi yêu cầu chính xác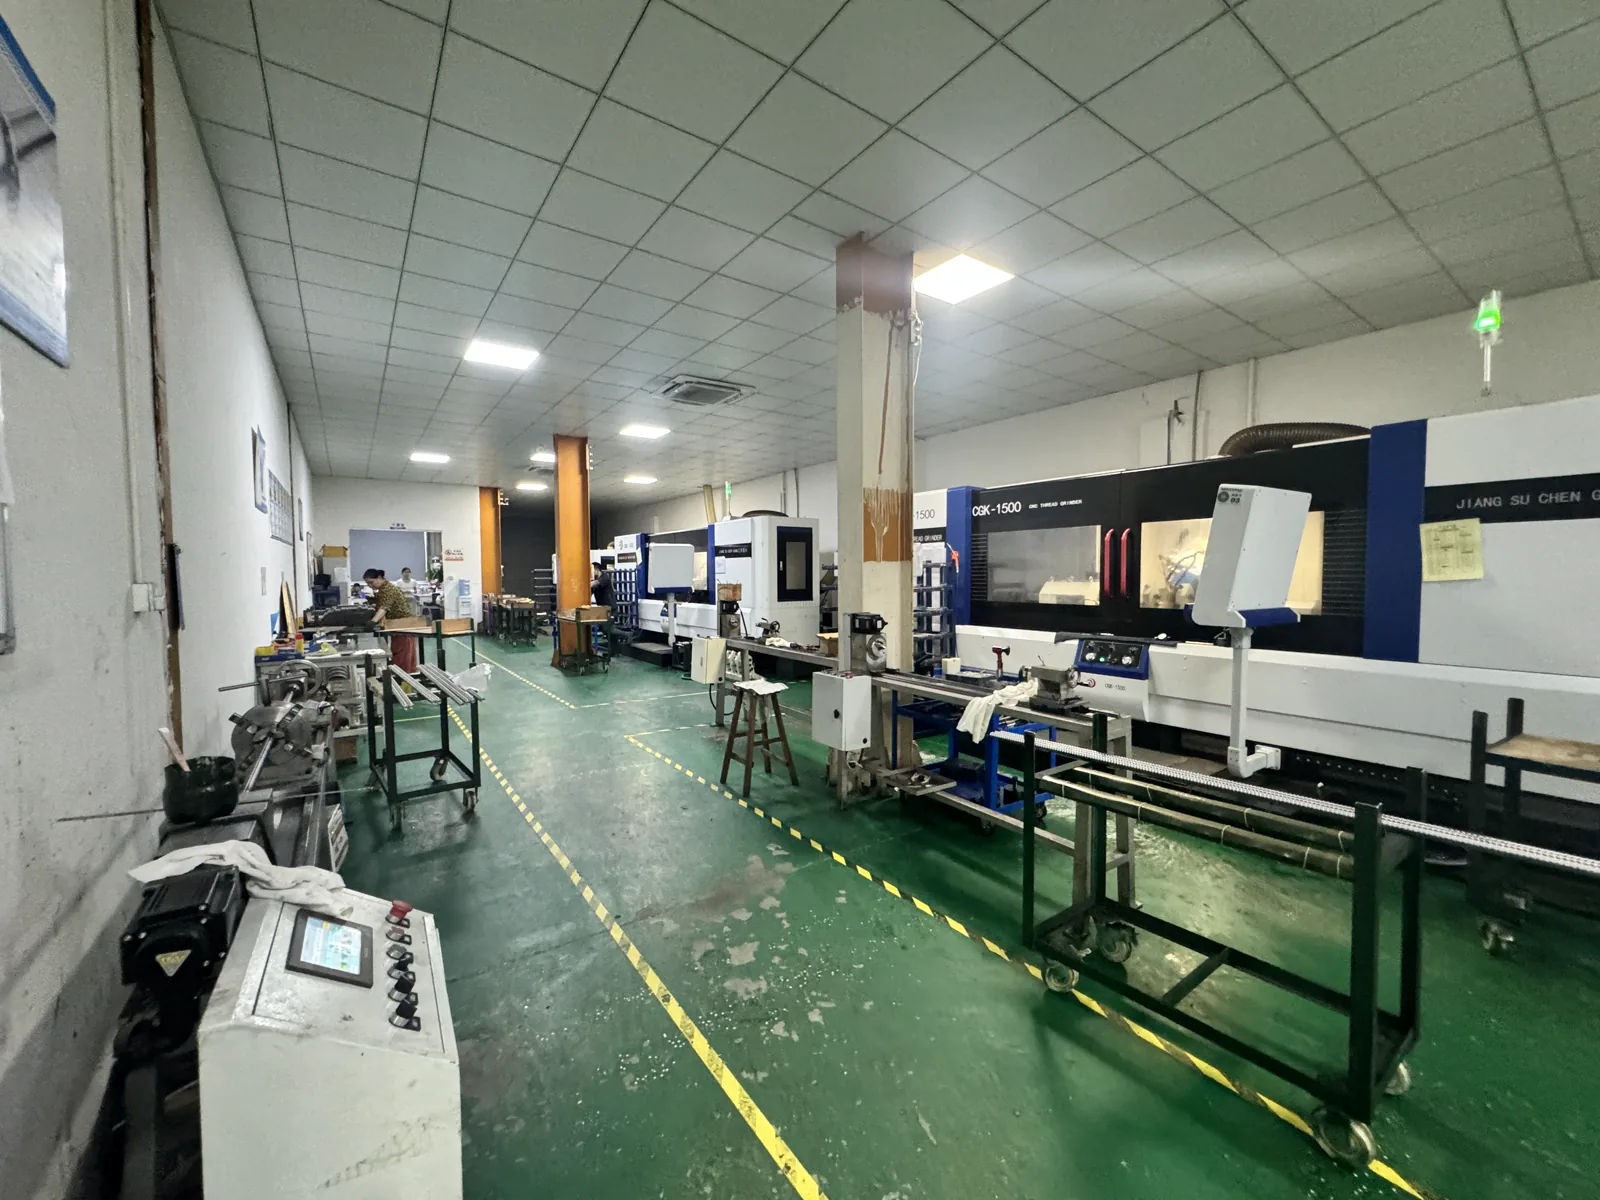
Cách mô tả thông số ứng dụng khi RFQ vít me bi cho thiết bị tự động hóa
RFQ cho thiết bị tự động hóa cần thông số ứng dụng cùng model, độ chính xác, thời gian giao và yêu cầu đóng gói.
Gửi thông số ứng dụng tự động hóa