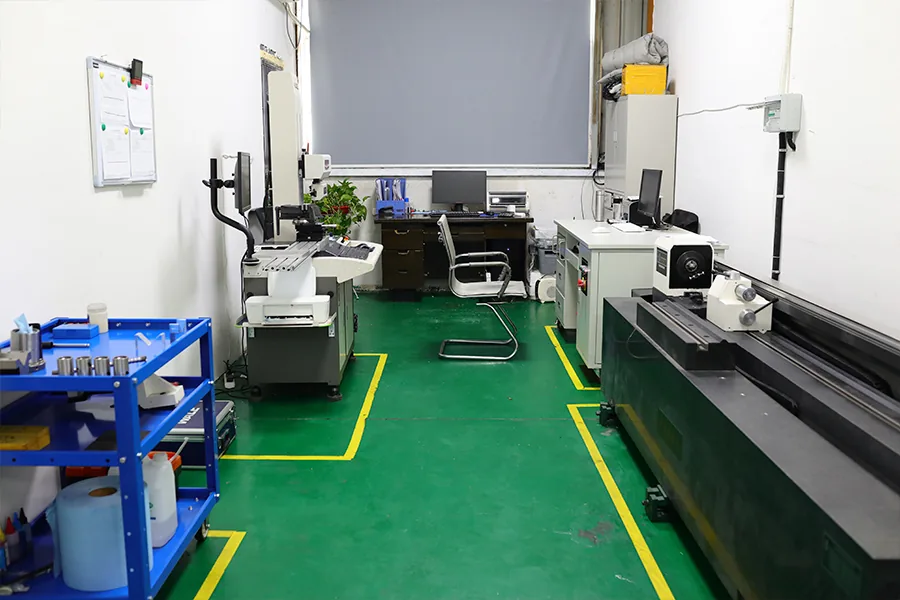
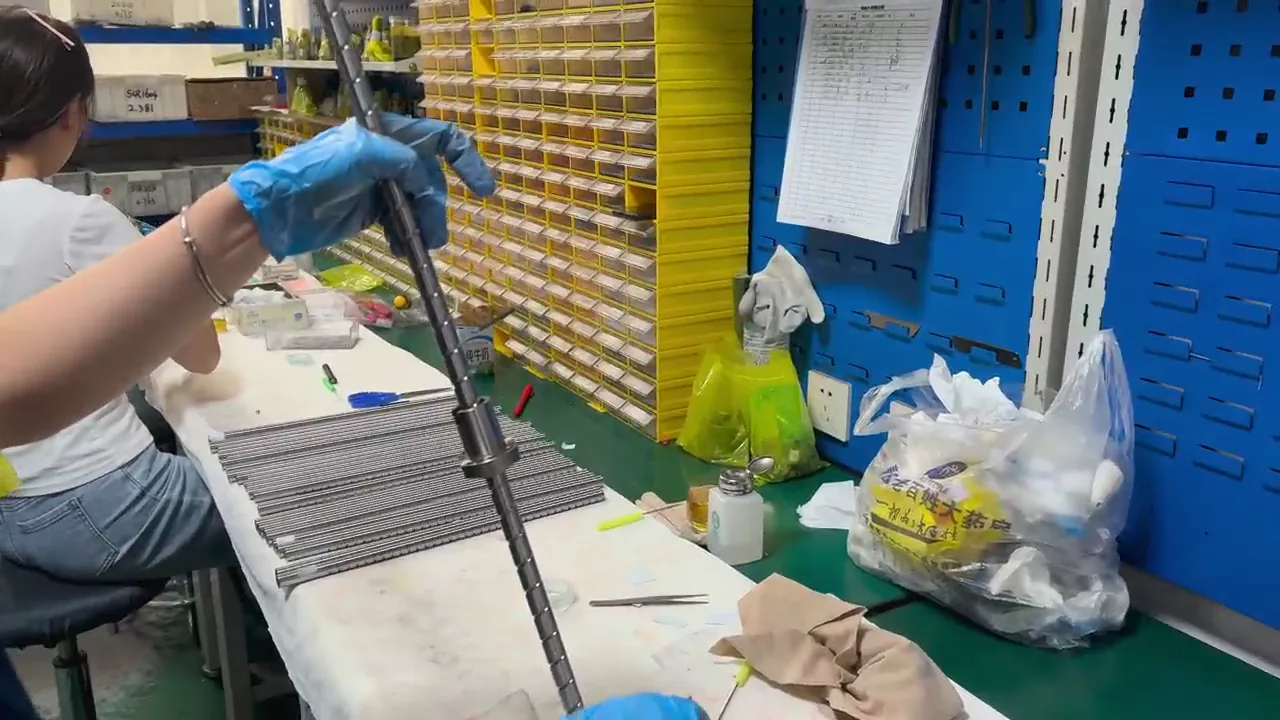
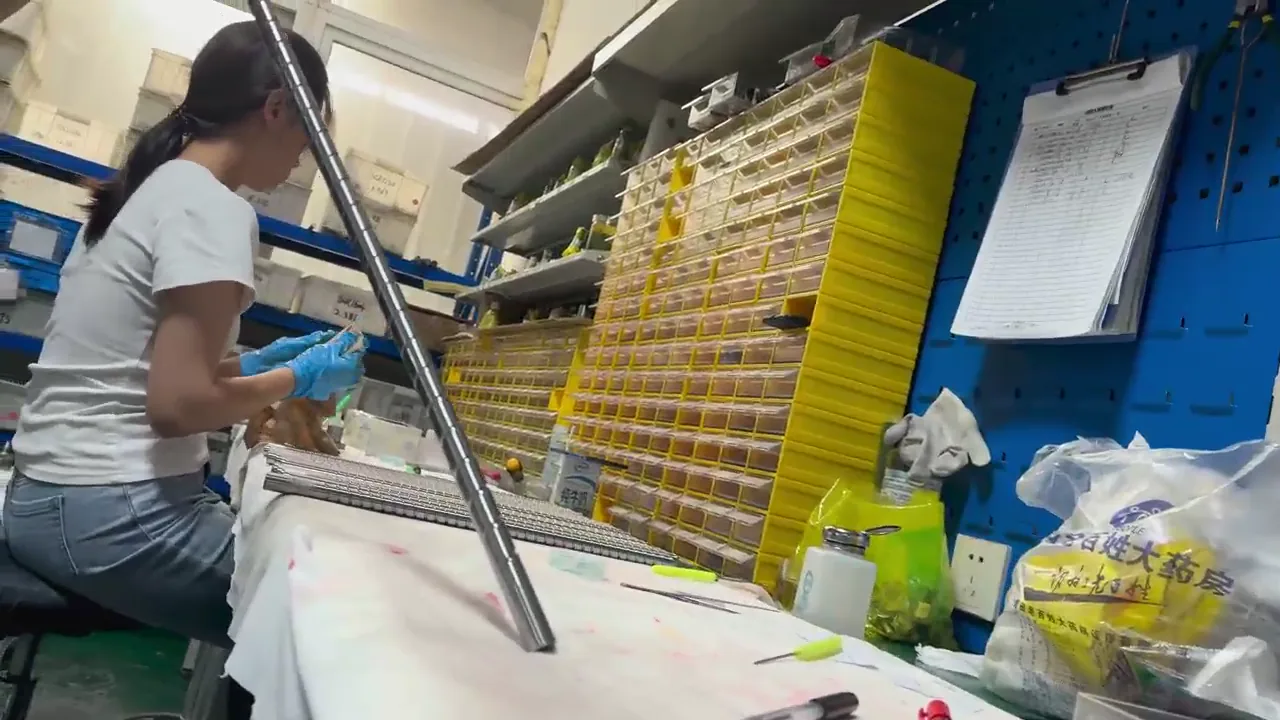
检测报告要和应用对应
检测报告不是越厚越好,而是要覆盖买家关心的风险。标准件、经销商库存、维修替换和高精度项目需要关注的检测点不同:标准件关心尺寸和装配能不能互换,维修替换关心和旧件的一致性,高精度项目才关心累积导程误差和预压。
一份能验收的报告应该有哪些项
每一项都要有判据,否则数字没法用。常见项目可以这样对照:
| 检测项 | 记录什么 | 判定依据 |
|---|---|---|
| 累积导程误差 | 任意 300mm 内的行程偏差(e300) | 精度等级表:C7 约 0.05mm/300mm、C5 约 0.023mm/300mm 量级(表中给的是允许变动范围,不是 ± 对称公差) |
| 一转内偏差 | 2π 范围内的偏差 | 同等级表的 2π 允许值 |
| 轴向间隙或预压 | 间隙值,或预压状态与转动扭矩 | 图纸要求,或双方确认的间隙/预压口径 |
| 端部跳动 | 轴颈和轴承位的径向跳动 | 端部图纸或支撑座配合要求 |
| 螺母运行 | 全程运行是否顺畅、有无异响 | 手感与噪音的一致性记录 |
| 尺寸项 | 直径、导程、总长、螺纹长度、端部尺寸 | 图纸尺寸与公差 |
| 外观与包装 | 表面、螺纹段、防锈、包装状态 | 订单约定的包装要求 |
精度等级的数值含义和适用范围,见 C7 与 C5 怎么选;报告常见项目清单见检测报告应包含哪些项目。
没有判据的数字不能验收
报告上写着"导程误差 0.03mm"却不写基准长度,等于没写:0.03mm 可能是 300mm 内的值,也可能是全长值。可验收的报告至少要写清三件事:
- 测量方式与基准:以哪一端为基准、测量长度是多少、是否按任意 300mm 取值。
- 量具与判据:用了什么量具、对照的是哪份图纸或哪个等级表。
- 抽样范围:抽检还是全检,抽了哪几支,覆盖哪个批次。
同一份报告里,精度项、装配项和尺寸项应该分别对应到图纸或等级,不能只给一堆"合格"结论。
照片也是质量记录的一部分
对于出口订单,发货前照片、标签照片、包装照片和关键尺寸照片能减少收货争议。经销商尤其需要这些记录帮助本地客户确认。长件出口的防锈与支撑要求见长丝杆出口包装,照片核对方法见怎么核对发货照片。
RFQ 清单
- 说明需要哪些检测点,以及是否全检。
- 确认是否需要尺寸照片或检测数据。
- 说明精度等级、预压或间隙要求。
- 要求发货前产品、标签和包装照片。
- 如为出口订单,说明报告语言和单位要求。
可把检测项目、精度等级和照片要求写入 RFQ 询盘,并参考质量控制与包装页面确认可提供的证据形式。
FAQ
检测报告能证明整批吗? 不能。报告只证明列出的样品和检测时间,所以要写清抽样范围;要覆盖整批,就约定抽检比例或全检项。
为什么报告里要写判据? 没有判据的数字无法判断合格与否。同一句"导程误差 0.03mm",基准是 300mm 还是全长,结论完全不同。
报告用中文还是英文? 出口订单建议英文或用中英对照,并统一单位(mm、μm)。至少要让不懂中文的收货方看懂项目名、数值和结论。
下一步
把本文整理成 RFQ
阅读后如果规格方向清楚,请把下面信息连同数量、交期和包装要求一起发送。
建议一起提供
- 需要确认的检测项目、尺寸记录或照片证据。
- 防锈、硬管、纸箱、木箱、标签和长件支撑要求。
- 数量、运输方式、目的市场和是否需要发货前确认。
分类
相关技术资料
继续查看同类买家问题