木工环境对防尘更敏感
木工 CNC 和雕刻机常处在粉尘环境,滚珠丝杆、螺母和支撑座容易受木屑影响。替换时除了型号,还要确认防护、润滑和安装空间。
木屑和金属切屑不同:它本身是磨粒,一旦进入螺母的钢球循环,会在钢球和滚道之间反复研磨。典型失效顺序是——先听到运行异响,再出现定位飘移,最后反向间隙明显变大。等到有异响时,丝杆和螺母往往已经需要一起更换了。
按防护状态可以分三档处理:
| 现状 | 处理方式 |
|---|---|
| 有伸缩罩或风琴罩,丝杆表面干净 | 只换丝杆螺母,恢复润滑即可 |
| 罩子破损或缺失,丝杆表面积屑 | 换丝杆螺母,同时补防护罩和刮屑件 |
| 导轨、轴承座也有明显磨损 | 按整轴评估,避免只换丝杆后精度仍不达标 |
不要只看 1605 或 2005
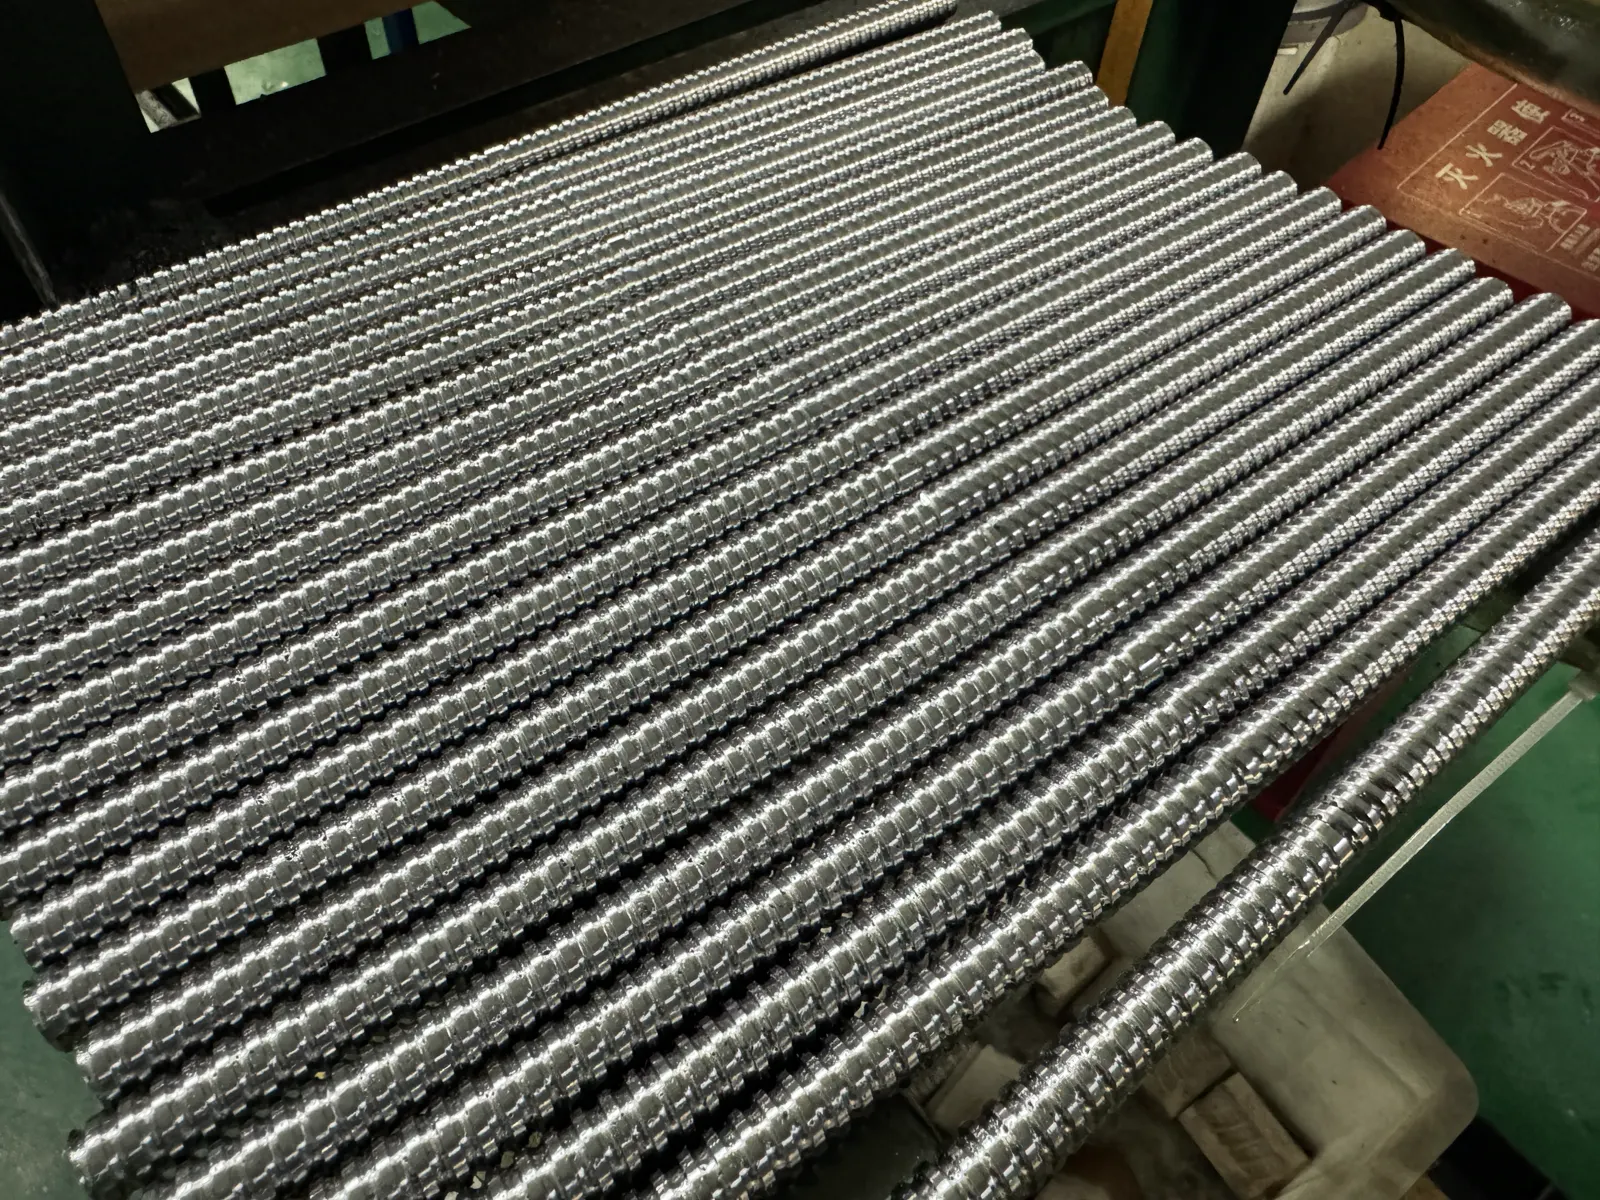
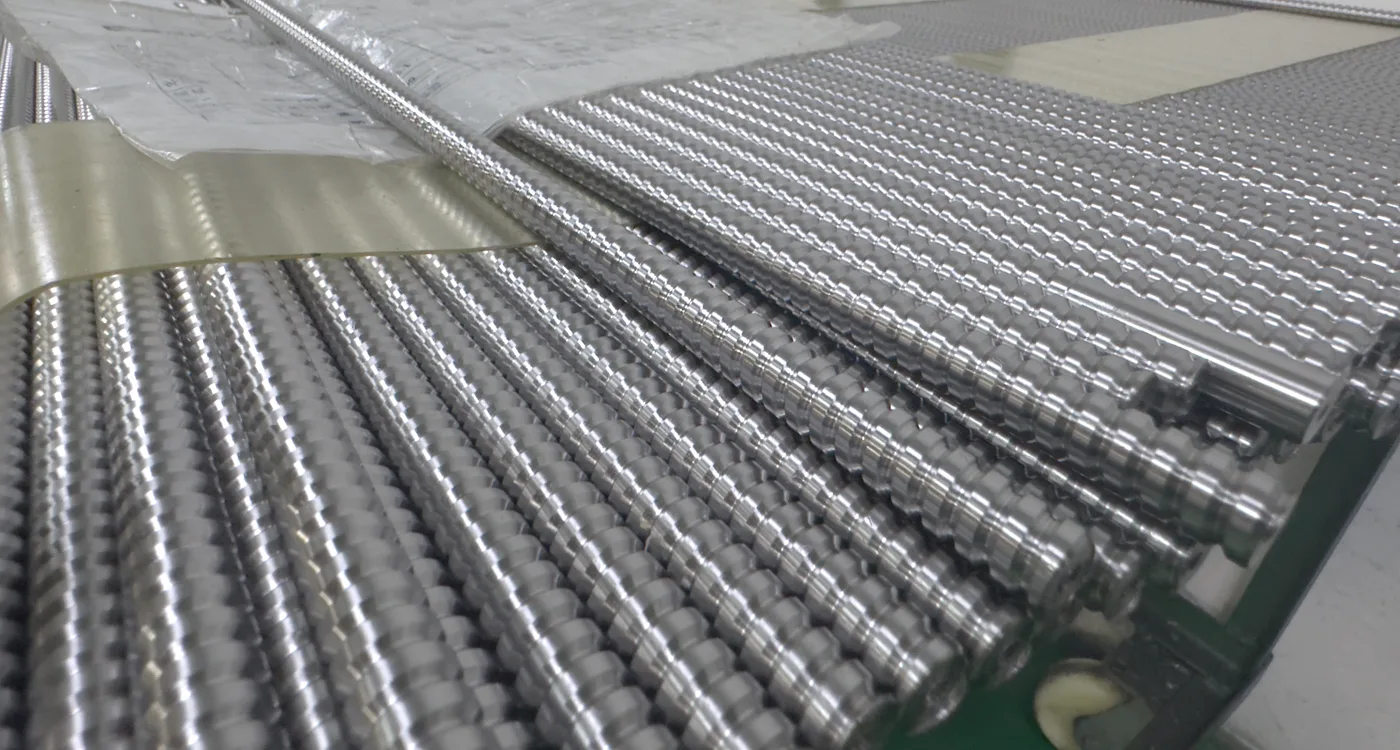
常见型号如 1605、1610、2005、2510 只是基础规格。旧件总长、螺纹长度、端部加工、螺母方向和支撑座型号同样决定能否直接安装。
木工雕刻机的常见配置是 X/Y 用 1610 或 2510 保证快移速度、Z 轴用 1605 保证抬刀力,三轴不一定同规格,所以替换时必须逐轴确认。导程怎么影响速度与推力,见CNC 雕刻机如何选择导程。
旧件照片可以减少误判
维修客户最好拍摄整根丝杆、两端端部、螺母法兰、安装孔、联轴器和设备轴位。照片加尺寸比单独报型号更可靠。旧件尺寸测量方法,可参考如何测量替换用滚珠丝杆。
照片里带上卷尺或卡尺,量出总长、螺纹长度和端部各台阶,我们才能判断是复制旧件还是按新支撑座加工。
RFQ清单
- 设备品牌、型号和轴向。
- 旧丝杆直径、导程、总长和螺纹长度。
- 两端加工尺寸或支撑座型号。
- 螺母形式、防尘要求和采购数量。
FAQ
只换丝杆不换螺母可以吗? 要看磨损位置。木屑造成的磨损通常同时发生在丝杆和螺母上,只换一件往往装好后间隙依旧;拆下来一起判定更省事。
替换件交期多久? 常规轧制 C7 按加工数量和难度通常 3–7 天;如果需要按图做研磨件,按型号和数量通常 35–60 天。
防尘罩有必要补吗? 有必要。没有防护的情况下,新丝杆的寿命会明显缩短,补罩的成本远低于再次更换。
下一步
把本文整理成 RFQ
阅读后如果规格方向清楚,请把下面信息连同数量、交期和包装要求一起发送。
建议一起提供
- 旧件总长、螺纹长度、直径、导程和螺母形式。
- 旧件整体照片、两端细节、螺母法兰和安装孔照片。
- 设备用途、是否按原样替换、数量和交期要求。
分类
相关技术资料
继续查看同类买家问题