激光切割设备先说明运动目标
激光切割设备可能关注高速空移、切割定位、重复精度和长时间稳定运行。RFQ中应说明速度、精度、行程、负载、工作节拍和是否为维修替换,不要只发一个规格型号。
先说一个容易走偏的地方:丝杆不是高速空移的首选。激光机空移常按几十米每分钟计,而 1610 在 3000 rpm 下也只有约 30 m/min;再往上堆转速会撞上 DN 值和临界转速。所以高速机型常用直线电机或齿轮齿条做 X/Y,丝杆更多落在 Z 轴、调焦轴或中低速定位轴上。把运动目标说清楚,供应商才能判断这个轴该不该用丝杆。
速度和精度要同时给范围
只写最高速度不够,应说明常用速度、加速度、定位精度和重复精度。较大导程有利于速度,但会影响分辨率和推力;较高精度也可能影响成本和交期。精度等级差异可参考轧制与磨削滚珠丝杆如何选择。
速度换算很快:1000 rpm 下 5mm 导程是 5 m/min、10mm 导程是 10 m/min,乘以目标转速即可。
防尘和热影响要提前说明
激光切割设备现场可能有烟尘、金属粉末、冷却液或热影响。防尘结构、护罩、清洁方式和润滑条件会影响滚珠丝杆寿命,也会影响是否需要特别包装和发货前照片。
热影响可以直接估:钢的线膨胀系数约 11.7×10⁻⁶/K,1m 丝杆温升 5K 就会伸长约 60μm。对定位精度要求在几十微米的轴,这个量级不能被忽略——所以长轴常做预拉伸、控制占空比或加冷却。
行程和支撑距离影响稳定性
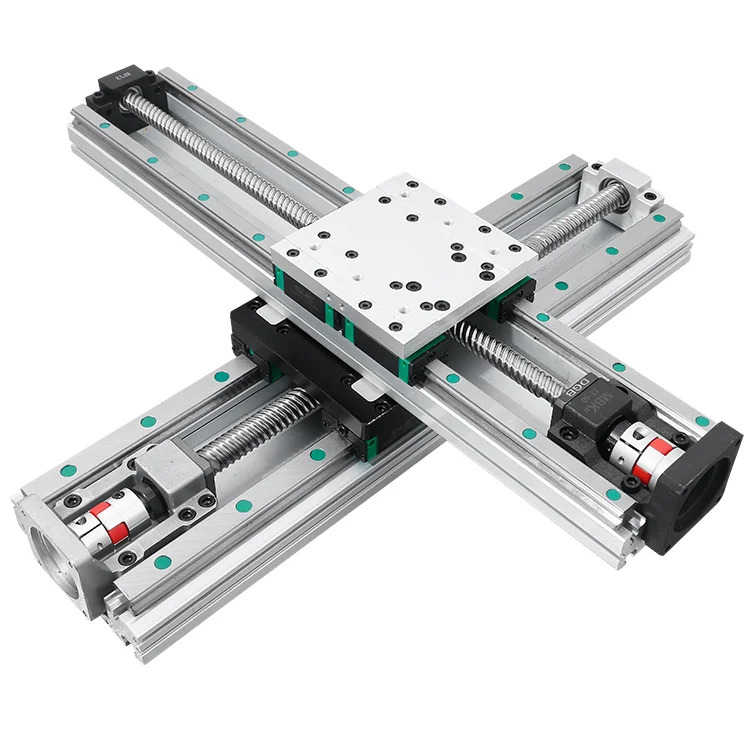
长行程激光设备要关注支撑距离、临界转速、端部加工和安装直线度。总长、螺纹长度、固定侧、支撑侧和联轴器端尺寸应在询盘中同时说明。
维修替换要补旧件照片
如果是激光切割设备维修替换,应提供旧件照片、螺母形式、端部加工、支撑座、故障表现和设备轴向。这样可以判断按原样替换、标准件裁切还是需要重新确认端部尺寸。
选型决策表
| 激光切割情形 | 要确认什么 | 为什么影响报价 |
|---|---|---|
| 高速轴 | 导程、支撑跨距、临界转速 | 避免振动与运动不稳 |
| 精度敏感轴 | 精度等级、间隙、重复定位 | 把运动性能与检测口径连起来 |
| 粉尘与热环境 | 防尘、热影响、护罩 | 降低污染与变形风险 |
| 长行程 | 行程、总长、包装方式 | 影响制造、支撑与出口包装 |
激光切割设备 RFQ清单
- 激光切割设备用途、轴向、速度、精度、行程和工作节拍。
- 防尘、烟尘、金属粉末、清洁润滑条件和热影响。
- 支撑距离、总长、螺纹长度、端部加工、联轴器和支撑座型号。
- 旧件照片、数量、检测报告、包装要求、发货照片和目标交期。
把激光轴参数发给我们
把轴的数据、速度目标、精度要求、防尘方案和支撑跨距发给 weimute。我们会在报价前复核丝杆路线是否匹配整机的运动与环境。
FAQ
激光切割只看速度吗? 不是。速度、精度、支撑跨距、防尘和热影响要一起平衡;高速轴还可能根本不适合丝杆方案。
为什么激光机的丝杆也要谈包装? 长行程丝杆很长,对弯曲敏感,包装方式直接影响运输风险。
热伸长怎么处理? 常见做法是预拉伸、控制连续运行占空比和加强润滑与冷却,而不是单纯提高精度等级——等级解决不了热变形。
下一步
把本文整理成 RFQ
阅读后如果规格方向清楚,请把下面信息连同数量、交期和包装要求一起发送。
建议一起提供
- 型号、直径、导程、精度等级或目标应用。
- 负载、速度、行程、安装方式和配套导轨或支撑座需求。
- 数量、交期、包装、是否需要检测报告或发货照片。
分类
相关技术资料
继续查看同类买家问题