情景示例背景
维修客户需要替换设备上的旧滚珠丝杆,但旧件没有完整图纸,只有型号标记和现场照片。照片能帮助判断螺母、端部和安装方式,但不能代替关键尺寸——按照片猜出来的尺寸,公差和台阶位置无从核对。
先确认一件事:这次替换是保持原设计,还是同时换支撑座或联轴器。两者的确认路径不同:结构不变时按旧件复制,结构变化时必须先出新图再报价。
替换风险
维修替换最容易误判的是轴颈、台阶、锁紧螺纹、键槽、挡圈槽和螺母法兰方向。只按直径和导程报价,可能做出螺纹正确但装不回设备的丝杆,典型失败有三种:
- 端部台阶不对:轴颈直径或轴承位长度差一点,支撑座装不进,或轴承压不到轴肩。
- 锁紧结构不匹配:锁紧螺纹牙型和锁紧螺母对不上,轴承预紧无法建立。
- 法兰方向或孔距不对:螺母法兰孔距、方向或螺母总长与旧件不同,装上去撞机架或装不进安装面。
还有一个常被忽略的关系:端部加工不改变总长,螺纹长度至少要覆盖行程 + 螺母自身长度,两端再留少量余量。只按旧件的总长下单、不给螺纹长度,装上才发现行程不够,就是从这里出的问题。
确认清单
- 整件照片、两端照片、螺母正面和侧面照片。
- 总长、螺纹长度、端部长度、轴承位和台阶尺寸。
- 螺母形式、法兰方向、安装孔数量和孔距。
- 设备型号、轴位置、支撑座型号、联轴器或安装空间。
- 是否复制旧端部,还是按新图纸或新支撑座重新加工。
测量时按"端面到螺纹段"的顺序记录每个台阶的直径和长度,并用卡尺或千分尺量直径、深度尺量台阶长度。每一项都要写清功能(哪个是轴承位、哪个是锁紧螺纹),只给一串直径没有意义。端部项目的完整记录方式见端部加工尺寸怎么量。
处理方式
先用旧件照片判断大致结构,再用尺寸确认可加工边界。如果旧端部仍可作为样板,应说明需要复制旧端部;如果支撑座、联轴器或安装空间已经变化,应先重新确认图纸后再报价。
没有图纸时,导程可以实测:在杆上做标记,把螺母转 10 圈,量出位移再除以 10,得到每转位移即导程;量总长和螺纹长度用卷尺即可。替换件多为轧制 C7 规格,按加工数量和难度通常 3–7 天出货;如果需要重新按图做研磨件,交期按型号和数量通常 35–60 天。
RFQ 前应准备什么
买家提交 RFQ 前,应把旧件照片、关键尺寸、设备用途和安装限制放在同一份资料里。对于不确定的尺寸,可以标注"待确认",但不要只发送单个型号或模糊照片——我们可以按"待确认"项先给方案,但报价会标注条件。只有旧件照片时如何准备 RFQ,可参考只有旧件照片时如何准备滚珠丝杆RFQ。
旧件照片
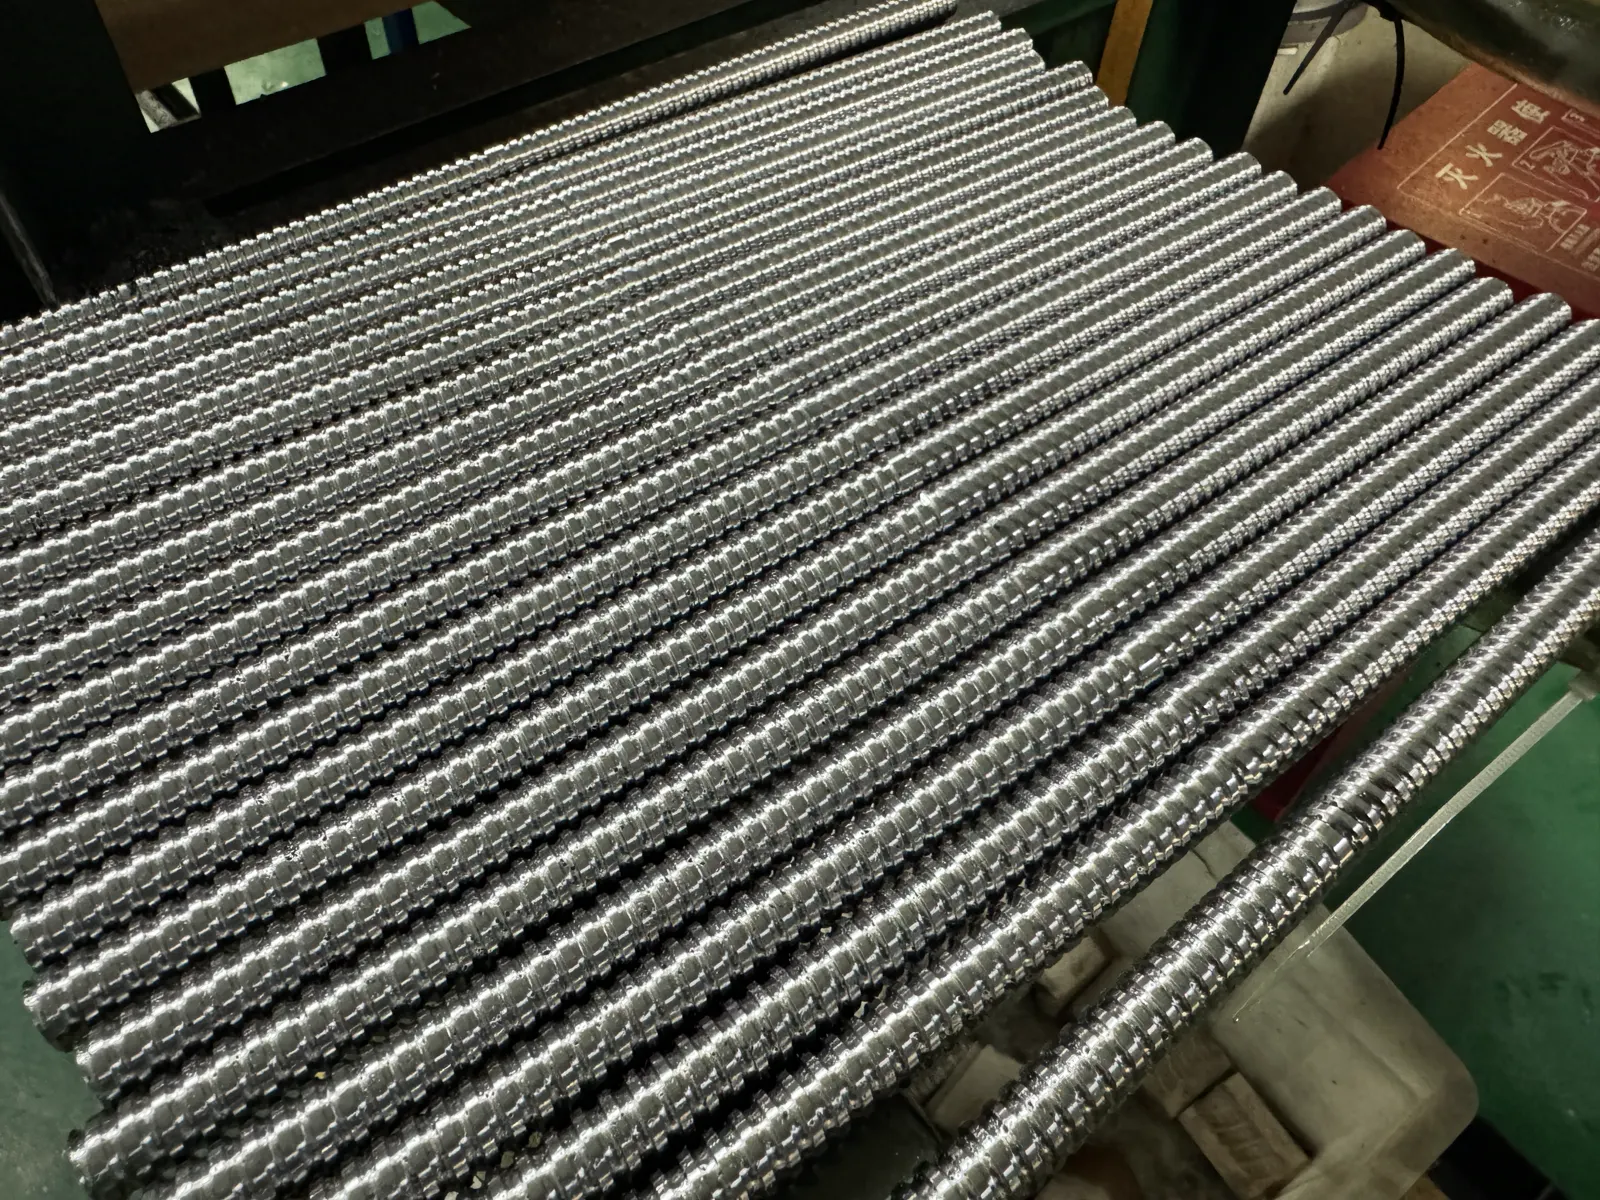
旧件照片最好覆盖整支丝杆、两端、螺母、法兰、安装孔、刻字标识、联轴器端和轴承座端。照片应配合尺寸表使用,才能减少端部加工和安装适配风险。拍照顺序建议和尺寸清单一致:先整支,再两端,再螺母,最后逐级近照,这样对照时不会错位。
FAQ
只有照片、没有尺寸能报价吗? 能给出方案和条件报价,但不能给确定价。关键尺寸缺失时,报价会标注"以尺寸确认为准"。
导程怎么测? 在杆上做标记,把螺母转 10 圈,量出位移除以 10。转的圈数越多,误差摊得越小;测量时排除轴向间隙的影响。
端部要不要复制旧件? 只要支撑座、联轴器和安装空间不变,就复制旧端部最稳;其中任何一项变化,都应该按新件出图再加工。
下一步
把本文整理成 RFQ
阅读后如果规格方向清楚,请把下面信息连同数量、交期和包装要求一起发送。
建议一起提供
- 旧件总长、螺纹长度、直径、导程和螺母形式。
- 旧件整体照片、两端细节、螺母法兰和安装孔照片。
- 设备用途、是否按原样替换、数量和交期要求。
分类
相关技术资料
继续查看同类买家问题