批量采购先分清三种形式
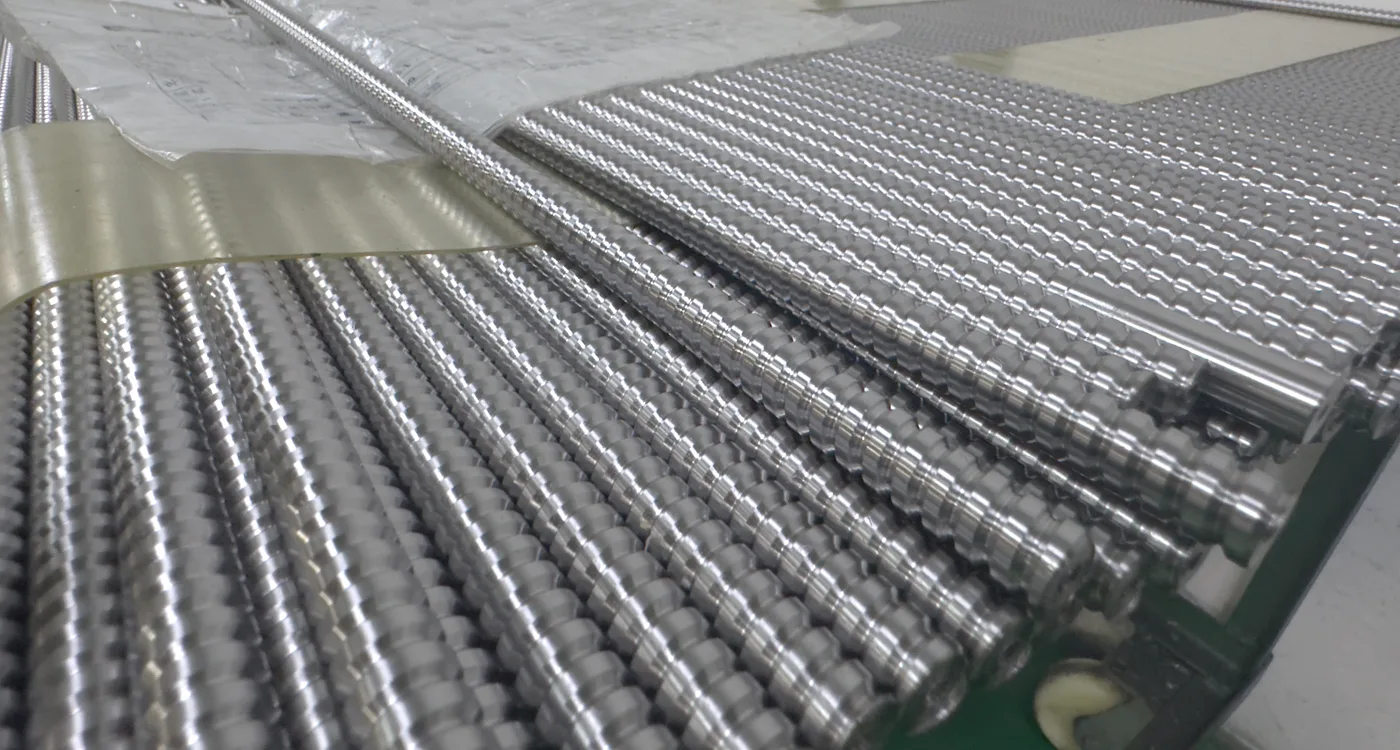
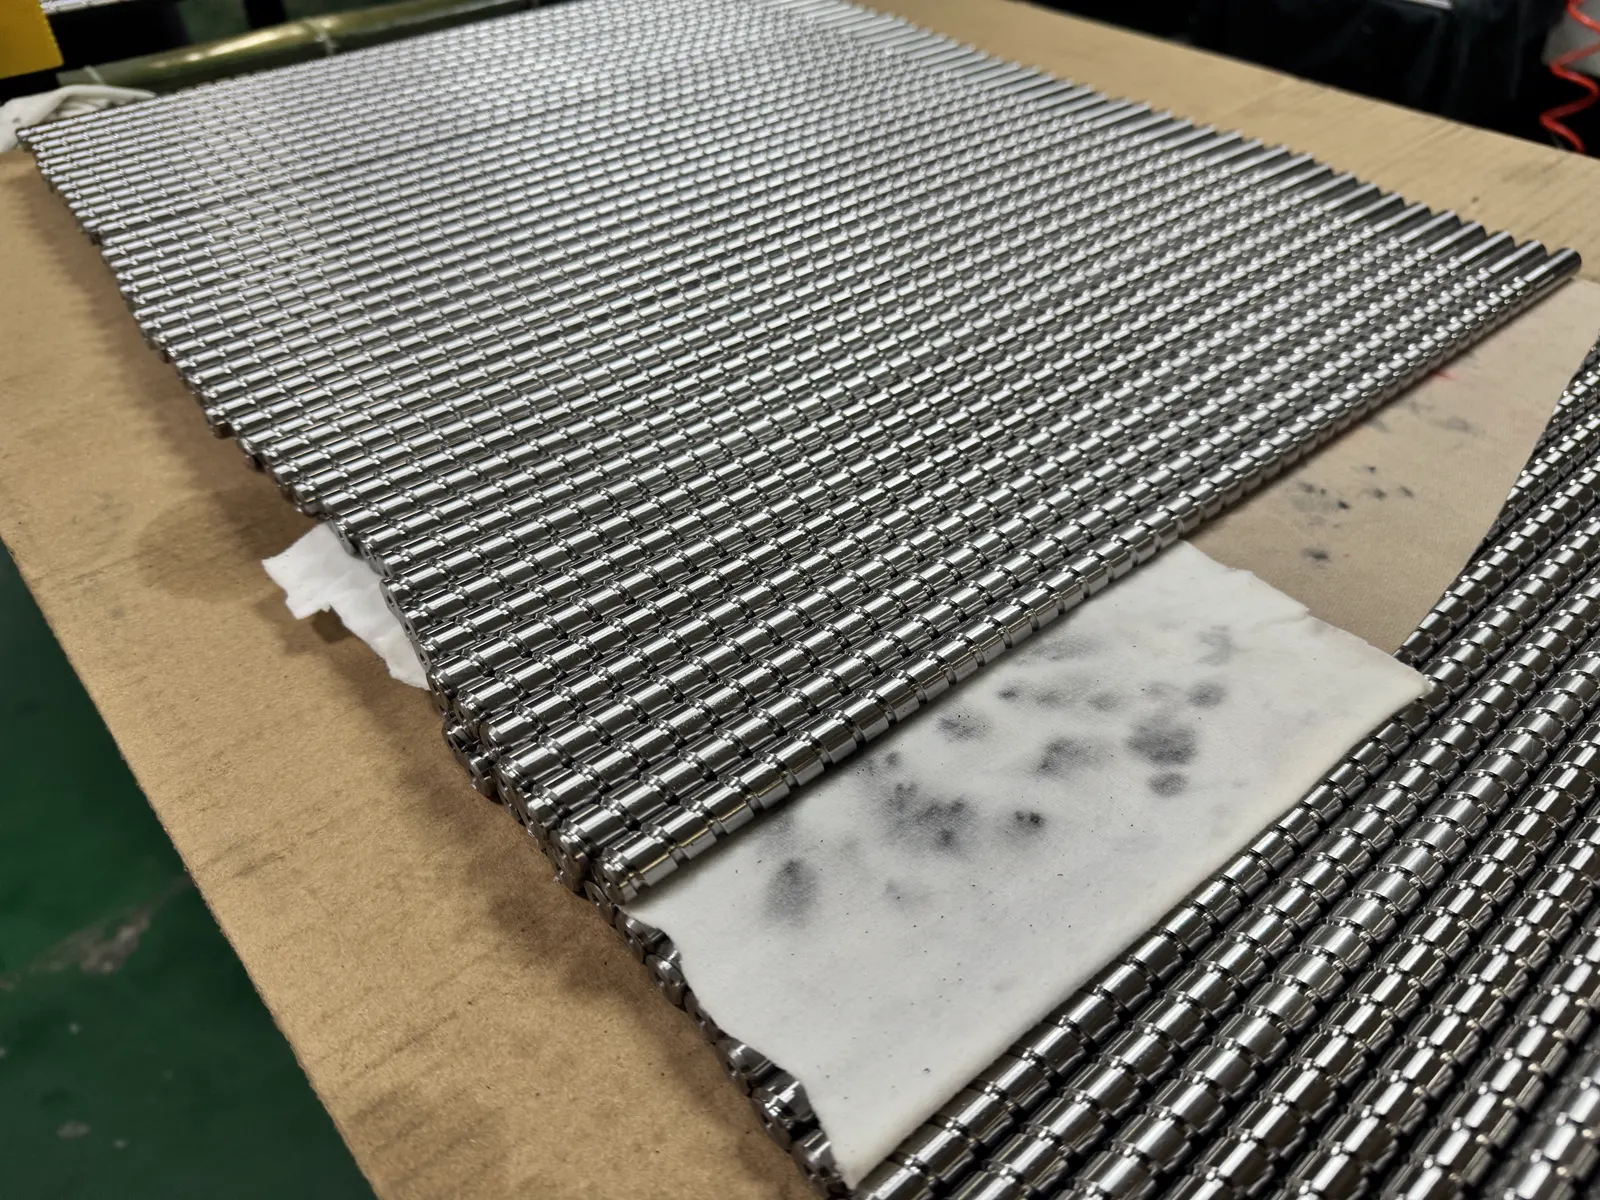
经销商下单滚珠丝杆,先要分清买的是哪一种:原条(整根未裁切)、整条长度(按固定长度供货的完整丝杆)、还是指定裁切长度(按装配尺寸裁好并做完端部加工)。原条适合本地有加工能力的经销商做二次加工和备货,裁切长度适合直接分销或维修替换客户。
三种形式的价格、交期和包装都不一样,混在一份询盘里最容易来回确认。
| 采购形式 | 适合谁 | 后续加工 | 常见交期 |
|---|---|---|---|
| 原条(按型号 4–6m) | 有车床和端部加工能力的经销商 | 自行裁切、端部加工 | 标准件出货通常 3–7 天 |
| 裁切长度 | 直接分销或维修替换 | 我方按图纸裁切并做端部加工 | 取决于加工数量和难度,通常 3–7 天 |
| 按图定制(含 C5 研磨) | 设备客户、整机装配 | 按图纸排产 | 取决于型号和数量,通常 35–60 天 |
一根原条切几支,先把切头损耗算进去
原条常备长度按型号分,一般 4–6m。一根原条能切出几支成品,取决于成品总长和切头损耗:每端都要留切头与端面加工的量,单次损耗是几毫米量级,但一支长丝杆要切多段时,总损耗会累加到几十毫米。
裁切长度就是最终总长。端部加工是在同一条杆上车出轴颈、轴承位、锁紧螺纹和退刀槽,不会再增加长度;螺纹长度则要覆盖螺母行程加螺母自身长度,两端再留少量余量。这就是为什么"螺纹长度"和"总长"必须分开写,只写总长我们无法判断螺母走不走得完行程。
裁切长度要预留端部加工和装配
如果裁切件要直接装机,长度必须来自装配尺寸,而不是旧件"差不多"。长丝杆按旧件长度裁切、却忽略了支撑座同时更换,是批量返工最常见的原因之一。
下单前确认:成品总长、螺纹长度、两端轴颈直径与轴承位长度、锁紧螺纹、退刀槽,以及联轴器端是键槽还是螺纹端。涉及支撑座时附 BK/BF、FK/FF、EK/EF 型号或端部图纸,具体尺寸项可参考端部加工尺寸怎么量,加工服务见端部加工。
混合型号、螺母配套和包装方式要一起确认
整条长度、每种型号数量和是否混合型号,会影响生产批次、包装方式和运输成本。把 1605、1610、2005、2510 等型号分别列出各自的长度和数量,不要只写一个总数量——多型号清单怎么写见多型号 RFQ 清单怎么组织。
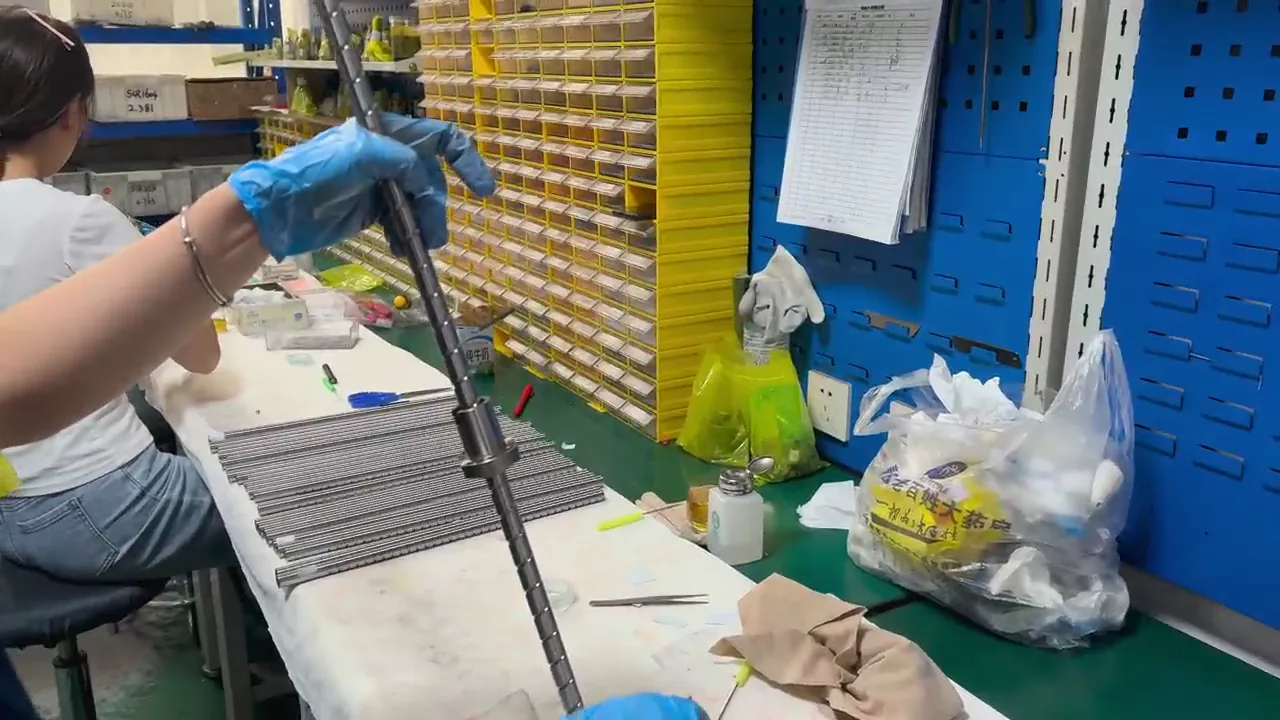
螺母配套要写清:是否带螺母、每支几个、螺母是否单独包装。长件出口按长度和订单量选硬管或木箱,同时确认中性包装、客户标签、防锈和长件支撑,需要时可以要求发货照片,参考经销商备货的标签与包装确认。
RFQ 清单
- 采购形式:原条、整条长度或指定裁切长度。
- 型号和数量:是否混合型号,每个型号分别列数量。
- 每支的成品总长、螺纹长度和裁切长度。
- 端部加工项:轴颈、轴承位长度、锁紧螺纹、退刀槽、键槽或螺纹端。
- 螺母配套:带螺母、单独螺母、每支数量和包装要求。
- 包装方式、交期、批次、分批出货和发货照片要求。
FAQ
原条和裁切长度哪个更划算? 看本地能力。有车床和端部加工能力、又要备库存,原条更灵活,一根 4–6m 能覆盖多个总长;要直接分销或装机的,裁切长度更省事,但必须按装配尺寸下单,不能按旧件估。
有没有最小起订量? 按型号和数量报价,混合型号会影响排产和包装方式,所以型号、每种长度和数量要一次列清,批次和交期才算得准。
原条能不能自己裁? 能,但裁完必须做端部加工才装得上支撑座。本地没有车削和测量条件的,建议直接下裁切件,避免裁到一半再找人加工。
下一步
把本文整理成 RFQ
阅读后如果规格方向清楚,请把下面信息连同数量、交期和包装要求一起发送。
建议一起提供
- 目标市场常卖型号、原条长度、螺母组合和首批数量。
- 中性包装、标签、唛头、批次和发货照片要求。
- 长期补货节奏、是否需要裁切或端部加工升级。
分类
相关技术资料
继续查看同类买家问题